- NC S-seriens dorn hydraulisk rørbukker med nem programindstilling
- DEF50PVS servorør affasningsmaskine til korte metal- og PVC-rør
- ES550 semiautomatisk aluminiumskæremaskine til store profiler og rør
- CNC Series Tube Roll Bukkemaskine til metalprofiler
- EF PV2 Series Single Head Tube Affasningsmaskine til metalrør
- SG800 justerbar savbladsslibemaskine til flere størrelser

materiale til rørformning: Anvendelser, udvælgelseskriterier og praktisk vejledning
Dato:Sep 17, 2026
Når en fabrikant spørger os om materiale til rørdannelse , svarer vi normalt med et andet spørgsmål: hvad prøver du at bygge, og hvor stramme er bøjningerne? Det materiale, du læsser i en bukkemaskine, bestemmer værktøjets levetid, cyklustid, bøjningskvalitet, og om den færdige del består inspektionen. Der findes ikke noget universelt bedste materiale til rørformning; der er kun det rigtige materiale til et bestemt job.
Hvorfor materialevalg er vigtigt i rørformning
Rørformning dækker over mange operationer: roterende trækbukning, valsebukning, skæring, endeformning, affasning og stansning. Hver proces interagerer forskelligt med emnematerialet. Et rør, der bøjer smukt, kan være svært at skære rent. En legering, der endeformes uden at revne, kan springe tilbage så aggressivt, at hver bøjningsvinkel skal kompenseres. At forstå materialeadfærd er forskellen mellem jævn produktion og en bunke skrot.
Tre egenskaber betyder mest: Flydestyrke, forlængelse og arbejdshærdning. Flydestyrken bestemmer, hvor meget kraft der skal til, før røret begynder at deformere plastisk. Forlængelse angiver, hvor langt materialet kan strække sig, før det brækker, hvilket er kritisk for bøjninger med snævre radier. Arbejdshærdning beskriver, hvor hurtigt materialet bliver stærkere, når det deformeres, hvilket påvirker bøjningsevnen, værktøjsslid og antallet af formningspassager, du kan lave.
Fælles materialer til rørformning
Det er de materialer, vi oftest ser i rørformningsbutikker, sammen med den adfærd, du kan forvente af hver enkelt.
| Materiale | Typiske applikationer | Formbarhedsnoter |
|---|---|---|
| DOM 1020/1026 blødt stål | Rullebure, chassis, strukturelle rammer | Fremragende all-around valg; bøjer forudsigeligt med dornstøtte |
| 4130 kromoly | Luftfart, motorsport, letvægtskonstruktioner | Stærk, men kræver mere kraft og omhyggelig tilbagespringskompensation |
| Austenitisk rustfri (304/316) | Fødevareforarbejdning, medicinsk udstyr, arkitektarbejde | Arbejdshærder hurtigt; har brug for kraftige maskiner og god smøring |
| Aluminium (6061, 6063) | Møbler, varmevekslere, rækværk | Revner let på snævre radier; vælg temperament og dorn med omhu |
| Kobber og messing | VVS, elektriske dele, pynteting | Blød og let at forme, men tilbøjelig til at ridse og ovale |
| Titanium (klasse 2 og 5) | Luftfarts-, marine-, medicinske implantater | Meget udfordrende; har brug for specialværktøj og langsomme bøjningshastigheder |
Blødt stål, især DOM 1020 eller 1026, er fortsat det mest almindelige materiale til rørformning i konstruktions- og bilarbejde. Den bøjer forudsigeligt, holder sin form godt og reagerer konsekvent på dornunderstøttet bøjning. For butikker, der producerer rullebure, chassiskomponenter og dele til tungt udstyr, tilbyder DOM-stål den bedste balance mellem styrke, duktilitet og omkostninger.
Austenitiske rustfrie stål som 304 og 316 er populære i fødevareforarbejdning, medicinsk udstyr og arkitektoniske projekter. De modstår korrosion og ser godt ud, men de hærder aggressivt. Et rustfrit rør, der er blevet delvist bøjet, bliver hårdere og stærkere i den deformerede zone, hvilket øger den nødvendige kraft til resten af bøjningen og accelererer slid på værktøjet. Viskermatricer af aluminium-bronze og smøremiddel af høj kvalitet er afgørende for rene rustfrie bøjninger.
Aluminiumslegeringer som 6061-T6 og 6063-T52 er lette og nemme at bearbejde, hvorfor de dominerer industrier såsom møbler, VVS , og arkitektonisk rækværk. De revner dog lettere på snævre radier. Tempereringstilstanden er kritisk: en fuldt hærdet T6-temperering har meget mindre forlængelse end en T52- eller O-temperering. Hvis du har brug for snævre bøjninger i aluminium, skal du vælge et blødere temperament og bruge en dorn med nok kugler til at understøtte indervæggen.
Materielle egenskaber, der driver formningsadfærd
Udbyttestyrke og tilbagespring
Tilbagespring er den elastiske genopretning af røret, efter at bøjningsbelastningen er fjernet. Hvert materiale springer tilbage i en anden grad. Højstyrkematerialer som 4130 chromoly og titanium fjeder langt mere tilbage end blødt stål, så bøjningsmatricen skal overbøje røret i en vinkel, der kompenserer for genopretningen. Moderne CNC-rørbukkemaskiner håndterer dette med programmerbar kompensation, men hvert materialeparti skal stadig bekræftes.
Forlængelse og minimum bøjningsradius
Forlængelse afgør, hvor stramt et rør kan bøjes, før ydervæggen knækker. Som regel gælder, at jo hårdere materialet er, desto større skal den mindste centerlinjeradius være i forhold til rørdiameteren. Et blødt stålrør kan ofte bøjes til en stram radius på 1,5 gange den ydre diameter, mens et højstyrke aluminium eller titanium rør kan kræve 3 gange diameteren eller mere. Vægfortynding på ydersiden og rynkning på indersiden er de to fejltilstande, du skal være opmærksom på.
Arbejdshærdning og værktøjsslid
Materialer, der hærder hurtigt, rustfrit stål og titanium er de klassiske eksempler, slider værktøj hurtigere og kræver mere kraft fra maskinen. Når du vælger et materiale til rørformning, skal du tage hensyn til omkostningerne ved værktøjsvedligeholdelse og behovet for robust fastspænding. En kraftig CNC-bukker med servohydraulisk styring er et langt bedre match til disse materialer end en let maskine.
Værktøjsmaterialer: Tilpas værktøjet til røret
Værktøjet, der kommer i kontakt med røret, afgør ofte, om et vanskeligt materiale kan formes med succes. Til de fleste rørbøjningsopgaver på kulstofstål er værktøj af legeret stål det bedste valg, fordi det modstår slid og bevarer sin dimensionelle nøjagtighed over lange produktionsserier. Men når emnet er jernholdigt rustfrit eller titanium, kan trykket mellem værktøjet og røret forårsage gnidninger og ridser. I disse tilfælde reducerer aluminium-bronzeværktøj til viskermatricer og -dorne friktionen og beskytter røroverfladen.
Forkromede dorne er en anden almindelig mulighed. De tilbyder lav friktion til bukning af aluminium-, kobber- og bronzerør og holder godt i højvolumenproduktion. Nøglen er at tilpasse værktøjsmaterialet ikke kun til emnet, men også til din smørestrategi og maskinens kraftkapacitet.
Valg af den rigtige maskine til dit materialemix
Når du forstår materialet til rørformning, er næste trin at matche det med det rigtige udstyr. Tungvægsrør i højstyrkestål kræver en fuldautomatisk CNC-bukkemaskine med servohydraulisk kraft og en dornakse, der kan klare høje belastninger. Tyndvæggede aluminiums- og rustfrie rør kræver præcis dornkontrol og ensartede bøjningshastigheder for at undgå rynker og ovalitet.
 SB-219CNC fuldautomatisk CNC rørbukkemaskine med servohydraulisk kontrol Denne fuldautomatiske rørbukker har tre programmerbare akser, servomotorer og en berøringsskærm PLC, der understøtter hydrauliske og CNC-tilstande for præcise, gentagelige bøjninger på tværs af forskellige materialer. Se produkt →
For butikker, der bøjer en lang række materialer, sparer en maskine med programmerbar radiuskompensation og multi-radius-kapacitet timers opsætningstid. Vores kunder i bilfremstilling skifter rutinemæssigt mellem blødt stål, aluminium og rustfrit på et enkelt skift. Nøglen til deres succes er en maskine, der gemmer bøjningsparametrene for hvert materiale og rørstørrelse.
Skæring og endeformning afhænger også af materiale
Bøjning er ikke den eneste operation, hvor materialet betyder noget. At skære et rør rent uden for store grater kræver en knivhastighed og fremføringshastighed, der er tilpasset materialets hårdhed. Aluminium skærer for eksempel hurtigt, men har en tendens til at danne en opbygget kant på bladet, mens rustfrit kræver langsommere hastigheder og mere kølevæske.
 CNC Series Automatisk Servo-fodringsrørskæremaskine En automatiseret rundsavsskæremaskine med PLC-styring, hydraulisk fastspænding og fremføring, i stand til gratfrie snit på kulstof og rustfrit stål, med flerrørsfikstur og støjsvag drift. Se produkt →
Endeformning, som omfatter reduktion, udvidelse og koldformning af rørenden, er lige så følsom over for materialekvalitet. Et materiale med god forlængelse kan reduceres i diameter med flere millimeter i et enkelt slag. Et sprødt eller hærdet materiale kan i stedet revne. Hydrauliske endeformemaskiner med justerbar slaglængde og hastighed giver dig den nødvendige kontrol til at tilpasse sig hvert materiale.
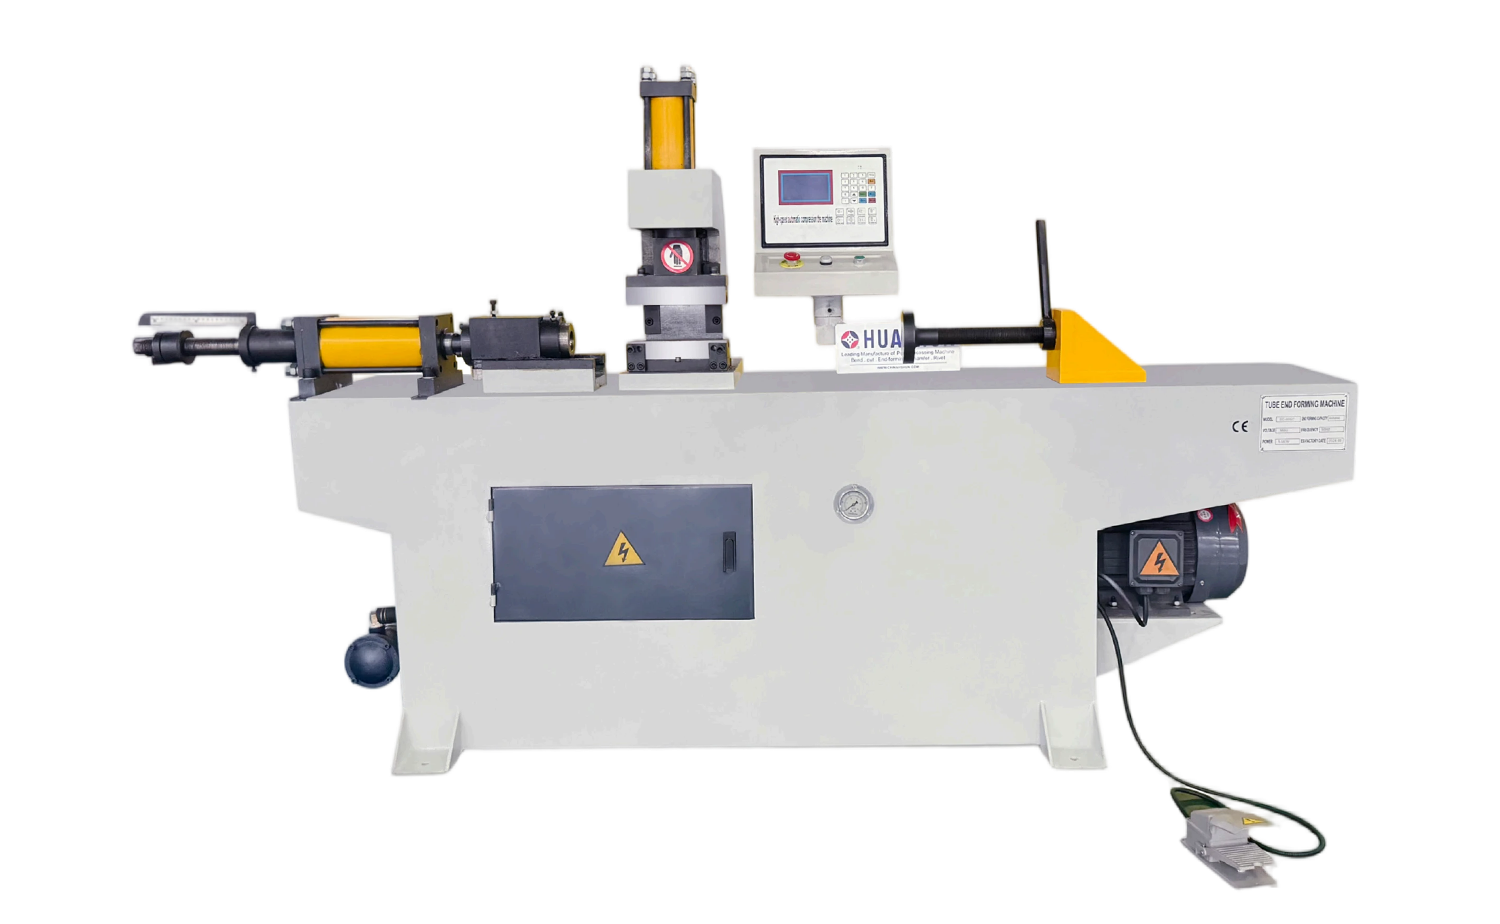 TM40 Automatisk Single Head Tube End Forming Machine En hydraulisk endeformningsmaskine med en PLC-berøringsskærm, der tilbyder automatiske eller manuelle tilstande og alsidige matriceformer til reduktion, udvidelse og koldformning af rørender i højvolumenproduktion. Se produkt →
Til højvolumen produktion giver en automatisk enkelthoved endeformer med det korrekte dysesæt ensartede resultater på tværs af store partier. Uanset hvilket materiale du vælger, test dit materiale og juster formningshastigheden og smøringen, før du forpligter dig til fuld produktion.
Praktiske tips til valg af materiale til rørformning
- Kontroller altid materialecertifikatet. Flydestyrke og forlængelse varierer fra et varmeparti til et andet.
- Kør bøjningstest før produktion. En lille prøve med det faktiske værktøj afslører tilbagespring, rynker og vægudtynding.
- Tilpas temperamentet til bøjningsradius. Til snævre bøjninger skal du vælge et blødere temperament og varmebehandle efter formning om nødvendigt.
- Brug generøst smøring til rustfrit og titanium.
- Før en logbog over materialepartier og maskinindstillinger, så gentagne ordrer starter med dokumenterede parametre.
- Tal med din maskinleverandør tidligt. En erfaren producent af rørformningsudstyr kan anbefale værktøjs- og maskinkonfigurationer til din materialeblanding.
Materiale er grundlaget for enhver vellykket rørformningsoperation. Ved at forstå, hvordan flydespænding, forlængelse og arbejdshærdning påvirker processen, og ved at matche materialet til den rigtige maskine og værktøj, kan du opnå ensartet bøjningskvalitet, længere værktøjslevetid og færre kasserede dele. Hvis du vurderer et nyt materiale til rørformning og ønsker rådgivning om udstyrsopsætning, så kontakt vores team. Vi har sikkert bøjet det før, eller vi kender nogen, der har.


Copyright © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rettigheder forbeholdes.
Producenter af brugerdefinerede præcisionsrørformningsmaskiner