- Rørsavklinge med høj præcision
- Rotary-Type Twin Head Multi-Bending Pipe Machine
- CNC455-serien fuldautomatisk skæremaskine i aluminium og kobber
- CNC Series Tube Roll Bukkemaskine med tre-rulledrev
- CNC Series Tube Roll Bukkemaskine til metalprofiler
- AZTM-50/76 Automatisk CNC Metal Tube End Shrink & Tapering Machine

Rørformning: Skæring, bukning, endeformning og efterbehandling forklaret i detaljer
Dato:Sep 24, 2026
Rørformning er et bredt begreb, og netop derfor kan det være forvirrende i starten. I et rigtigt produktionsmiljø dækker det alt fra at skære et rør til længde og bøje det til en bestemt radius, til at forme enderne, affasede kanter, udstanse huller og udvide diametre. Hver operation ændrer materialet lidt, og rækkefølgen har betydning. Hvis rækkefølgen er forkert, vil du bruge mere tid på at reparere dele end på at lave dem.
Hvad tube Shaping egentlig dækker over i produktionen
De fleste kommer til formning af rør fordi de skal bøje et rør. Det er det indlysende udgangspunkt, men at bøje alene bliver sjældent færdigt. En typisk arbejdsgang omfatter at skære røret i længden, forberede enderne, bukke det i form og derefter færdiggøre detaljerne. Hvis et trin er uden for tolerance, vil den endelige samling ikke passe.
Fra vores side af branchen ser vi rørformning som en kæde snarere end en enkelt handling. Et snit, der ikke er firkantet, vil trække en bøjningsvinkel. En bøjning, der ikke kompenseres for tilbagespring, vil ikke matche armaturet. En affasning, der er for ru, vil ødelægge en svejsning. Det er ikke teoretiske problemer. De dukker op hver dag i butikker, der presser på for hurtigere cyklustider og strammere tolerancer.
Et proceskort til butiksgulvet
Når en ny rørdel kommer ind, er det mest nyttige første skridt at kortlægge operationerne i rækkefølge. Tabellen nedenfor viser en forenklet version, der dækker det meste metalrørsarbejde.
| Proces | Typisk udstyr | Hvad det leverer |
|---|---|---|
| Skæring | Manuelle, pneumatiske, hydrauliske eller CNC-save; laserskærere | Nøjagtige længder med kontrollerede grater |
| Bøjning | NC, CNC, rullebøjere, dobbelthovedmaskiner | Vinkler, radier og multibøjningsgeometri |
| Slutdannelse | Enkelt- eller dobbelthovedendeformningsmaskiner | Udvidede, reducerede eller forseglede ender |
| Affasning | Enkelt- eller dobbelthoved affasningsmaskiner | Ren svejseforberedelse og afgrattede kanter |
| Stansning | Hydrauliske eller buestansemaskiner | Huller, slidser og hak |
| Udvider | Vandrette eller lodrette ekspanderende maskiner | Kontrollerede diameterændringer for beslag |
 CNC-serien fuldautomatisk servo-fodringsrørskæremaskine Fuldautomatisk PLC-styret rør- og stangskæremaskine til industributikker, der søger firkantede snit med lav grat før bukning og endeformning. Se produkt →
Klippetrinnet sætter tonen. Hvis snittet ikke er firkantet, eller graten er tung, skal hver senere operation kompensere. Derfor investerer mange butikker i en pålidelig skæremaskine, før de opgraderer noget andet. Et godt snit gør bøjning og endedannelse meget mere forudsigelig.
Hvordan forskellige industrier former deres rør
De samme grundlæggende processer optræder på tværs af brancher, men prioriteringerne ændres. I bilfremstilling , cyklustid og repeterbarhed er normalt de største bekymringer. I HVAC-arbejde fokuserer rørformning ofte på rene bøjninger og pålidelige forbindelser. Bygge- og konstruktionsarbejde har en tendens til at prioritere holdbarhed og evnen til at håndtere tunge godstykkelser.
Vi ser også rørformning i fitnessudstyr, husholdningsapparater, datacenterkølesystemer og landbrugsmaskiner. Hvert af disse områder har sine egne toleranceforventninger og volumenkrav. En butik, der laver et par hundrede dele om måneden, vil vælge andet udstyr end et anlæg, der kører tre skift. Proceskortet forbliver ens, men automatiseringsniveauet ændrer sig.
Almindelige rørformningsproblemer og hvordan man læser dem
Efter et par års arbejde med rørfabrikanter begynder du at erkende, at de samme problemer dukker op igen og igen. De fleste af dem er ikke mystiske. De er signaler om, at et procestrin kræver opmærksomhed.
Springback
Hvert bøjet rør springer lidt tilbage, når trykket slippes. Hvis bøjningsvinklen konsekvent er off, er løsningen normalt at kompensere i styresystemet eller at justere værktøjet. Moderne CNC-bukkere klarer dette godt, men det hjælper stadig at forstå det materiale, du kører. Vægtykkelse, legering og temperament påvirker alle, hvor meget røret bevæger sig.
Grater og endedeformation
En grat på en afskåret ende er mere end et kosmetisk problem. Det kan afbryde en måling, beskadige en armatur eller skabe et svagt punkt i en svejsning. Affasnings- og afgratningsmaskiner er standardsvaret, men den rigtige skæreklinge og fremføringshastighed har også betydning. Hvis rørenden deformeres under skæring, kan problemet være fastspændingen eller knivens tilstand snarere end selve maskinen.
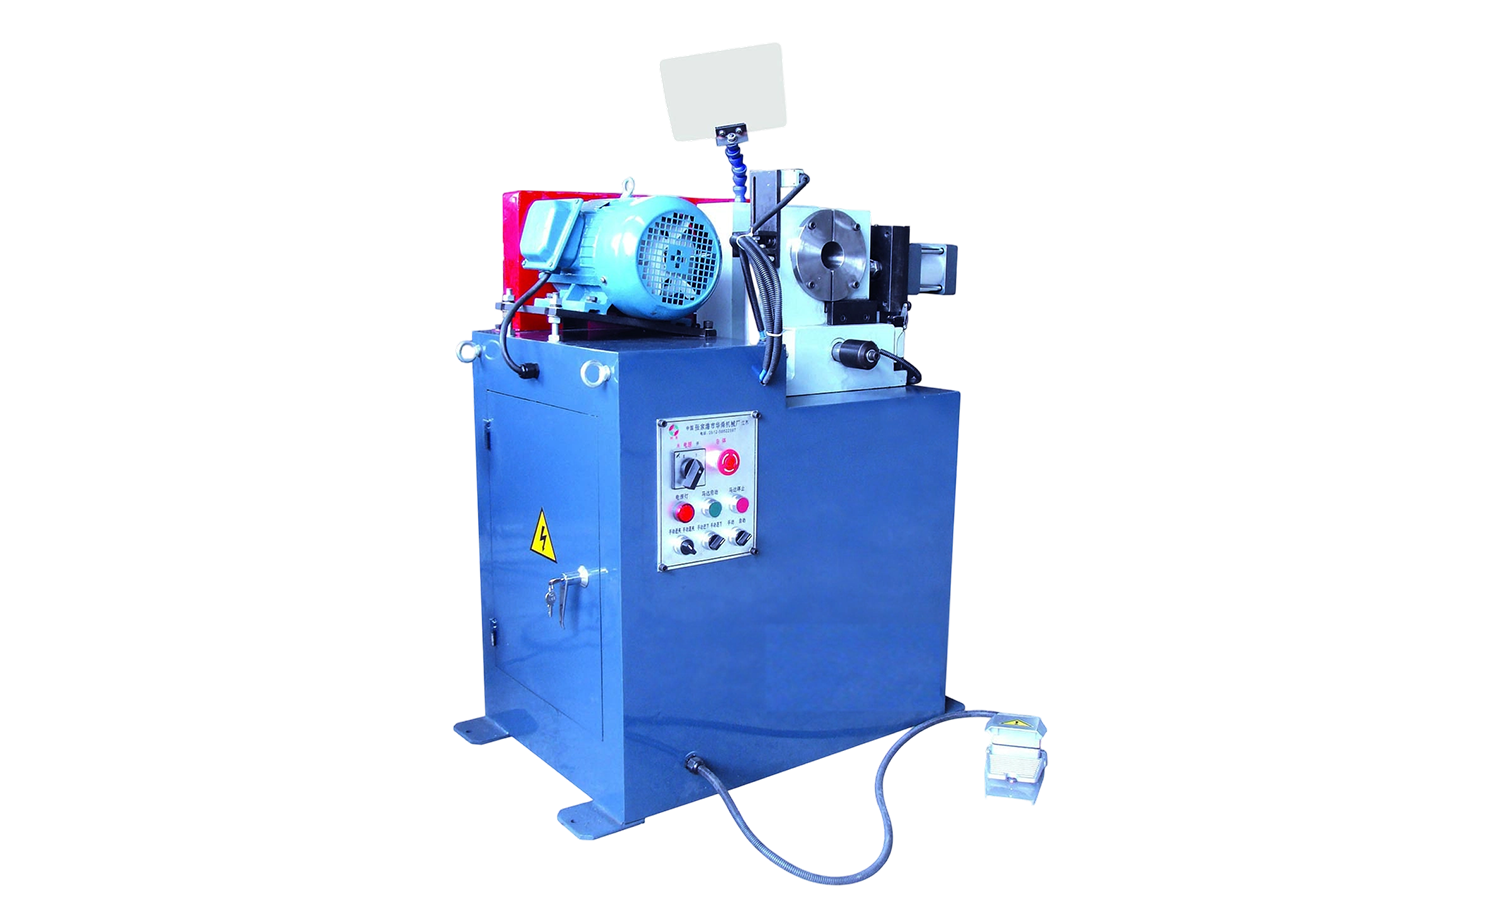 EF AC-seriens højpræcisions-affasningsmaskine med enkelt hovedrør Halvautomatisk pneumatisk røraffasningsmaskine, der afslutter flade, indvendige og udvendige kanter for at behandle grater, før den formes yderligere. Se produkt →
Slut danner revner
Når en ende udvides eller reduceres, skal materialet flyde uden at rives. Revner peger sædvanligvis på for meget deformation i én omgang, forkert smøring eller et materiale, der skal udglødes. At køre et prøvestykke og kontrollere vægtykkelsen efter formning er en simpel vane, der sparer en masse skrot.
Valg af udstyr uden at overkøbe
Et af de mest almindelige spørgsmål, vi hører, er, om en butik skal starte med en manuel maskine eller gå direkte til en CNC-model. Det ærlige svar afhænger af volumen, delens kompleksitet og hvor meget operatørfærdighed du har ved hånden. En manuel bukker kan være perfekt til arbejde med lavt volumen og prototyper. En CNC-maskine tjener sine omkostninger, når du har brug for repeterbarhed på tværs af tusindvis af dele.
- Match maskinen til din nuværende arbejdsbyrde, ikke en projektion, der måske aldrig vil ske.
- Overvej hele proceskæden, fordi en stor bukker ikke kan rette et dårligt snit.
- Tænk på omstillingstid, hvis du kører mange forskellige varenumre.
- Giv plads til vækst, men betal ikke for kapacitet, du ikke vil bruge.
 CNC M Series Fuldautomatisk Multi-Radius Tube Bukkemaskine Fuldautomatisk servorørbukker med programmerbare akser og PLC-berøringsskærmstyring, velegnet til gentagelig højpræcisionsbøjning på tværs af krævende produktionsvolumener. Se produkt →
Det hjælper også at tale med nogen, der har set din type del før. En kort samtale om vægtykkelse, bøjningsradius og årligt volumen kan forhindre en dyr fejl.
At bringe processen sammen
Rørformning fungerer bedst, når trinene behandles som ét system. Skæring, bøjning, formning, affasning, stansning og udvidelse påvirker alle hinanden. De butikker, der opnår de bedste resultater, er normalt dem, der er opmærksomme på overdragelsen mellem operationer, ikke kun ydelsen af en enkelt maskine.
Hvis du planlægger en ny linje eller udskifter en gammel maskine, så start med et klart proceskort og et realistisk volumenoverslag. Derfra bliver udstyrsvalgene meget nemmere at begrunde. For et dybere kig på en del af kæden, vores komplet guide til rørskæring dækker mulighederne og afvejningen mere detaljeret.
Anbefalede artikler


Copyright © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rettigheder forbeholdes.
Producenter af brugerdefinerede præcisionsrørformningsmaskiner